Jest szeroko stosowany w scenariuszach takich jak filtry powietrza, falista folia aluminiowa, okl...
See Details
PL

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Co sprawia, że folia aluminiowa jest tak niezbędna w nowoczesnych opakowaniach?
Co sprawia, że folia aluminiowa jest tak niezbędna w nowoczesnych opakowaniach?
Data: Apr 22, 2026
Co to jest folia aluminiowa i jak jest wytwarzana?
Folia aluminiowa to cienki arkusz aluminium wytwarzany przez walcowanie płyt aluminiowych przez szereg coraz ciaśniejszych walcarek, aż do uzyskania pożądanej grubości. Komercyjna folia opakowaniowa ma zazwyczaj grubość od 6 do 200 mikronów, przy czym najczęściej stosowane grubości w przypadku opakowań laminowanych mieszczą się w przedziale od 7 do 9 mikronów. Przy tych ultracienkich grubościach folia zachowuje swoje właściwości metalicznej bariery, pozostając jednocześnie wystarczająco elastyczna, aby można ją było laminować, formować i zgrzewać na szybkich liniach pakujących.
Proces produkcyjny rozpoczyna się od wlewków aluminiowych, które są odlewane i walcowane na gorąco w grube kręgi, a następnie walcowane na zimno w wielu przejściach w celu zmniejszenia grubości. Na końcowych etapach walcowania dwa arkusze są często zwijane jednocześnie – proces nazywany podwójnym walcowaniem – dlatego jedna strona folii domowej i przemysłowej ma zazwyczaj matowe wykończenie (strona skierowana w stronę drugiego arkusza), a jedna strona ma jasne, odblaskowe wykończenie. Ta różnica w wyglądzie powierzchni nie ma znaczącego wpływu na działanie bariery, chociaż często jest błędnie rozumiana jako wskazująca na różnicę funkcjonalną pomiędzy obiema stronami.
Właściwości barierowe, które definiują wartość folii aluminiowej
Podstawowy powód folia aluminiowa jest stosowany w opakowaniach — i dlaczego ma przewagę nad alternatywami na bazie polimerów — to jego bezwzględna skuteczność barierowa w każdej krytycznej kategorii przekładni. W przeciwieństwie do powłok barierowych lub folii metalizowanych, które zapewniają częściową ochronę, lita folia aluminiowa o grubości 7 mikronów lub większej osiąga jednocześnie niemal zerową przepuszczalność tlenu, wilgoci, światła i związków zapachowych.
| Własność barierowa | Folia aluminiowa (7–9 µm) | Metalizowany PET | Film EVOH | Standardowa folia PE |
| Tlen (OTR) | ~0 cm3/m²/dzień | 0,5–2 cm3/m²/dzień | 0,1–1 cm3/m²/dzień | 2000 cm3/m²/dzień |
| Wilgotność (WVTR) | ~0 g/m²/dzień | 0,1–0,5 g/m²/dzień | 0,5–2 g/m²/dzień | 5–15 g/m²/dzień |
| Bariera Światła | Kompletny (100%) | Częściowe (90–95%) | Żadne | Żadne |
| Bariera zapachowa | Znakomicie | Dobrze | Dobrze | Biedny |
Ta wielowymiarowa przewaga bariery sprawia, że folia aluminiowa jest niezastąpiona w kategoriach opakowań o wysokiej wrażliwości. Produkty takie jak kawa palona, preparaty dla niemowląt, tabletki farmaceutyczne i dania gotowe do spożycia – wszystkie zależą od warstwy folii, aby zachować jakość produktu od momentu wytworzenia aż do końca ustalonego okresu przydatności do spożycia – który może wynosić od 12 do 36 miesięcy w zależności od produktu i warunków przechowywania.
Gatunki folii aluminiowej i specyfikacje stopów
Nie wszystkie folie aluminiowe są produkowane według tej samej specyfikacji. Skład stopu, stan i obróbka powierzchni folii określają jej właściwości mechaniczne, odkształcalność i przydatność do określonych zastosowań opakowaniowych. Zrozumienie tych rozróżnień jest ważne w przypadku pozyskiwania folii do laminowania, zamykania, pakowania blistrowego lub do użytku domowego.
Typowa seria stopów stosowana w folii opakowaniowej
Do produkcji folii opakowaniowych najczęściej stosowane są stopy aluminium serii 1000 i 8000. Stop 1235 (minimalna czystość aluminium 99,35%) jest punktem odniesienia dla elastycznych laminatów opakowaniowych ze względu na doskonałą rolowalność, niską częstotliwość powstawania dziur i stałą jakość powierzchni. Stopy 8011 i 8079 są coraz częściej stosowane w farmaceutycznych opakowaniach blistrowych i folii gospodarstwa domowego, ponieważ zapewniają lepsze wydłużenie i odkształcalność – właściwości krytyczne, gdy folia musi być złożona na stałe lub głęboko tłoczona bez pękania.
Oznaczenia temperamentu i ich praktyczne znaczenie
Temperament folii aluminiowej odnosi się do stopnia umocnienia przez zgniot stosowanego podczas walcowania. Stan O (całkowicie wyżarzony) jest miękki i bardzo podatny na formowanie — idealny do folii do gotowania w gospodarstwie domowym, owijania i formowania opakowań blistrowych, gdzie folia musi dopasowywać się do wnęki formy bez rozdzierania. Stan H18 (w pełni utwardzony) jest sztywny i sprężysty, stosowany w zastosowaniach technicznych, gdzie ważne jest zachowanie kształtu. Stan H22 i H24 reprezentują stany pośrednie, które równoważą odkształcalność z wystarczającą sztywnością do przetwarzania laminowania bez nadmiernego rozciągania na linii laminacji.
Podstawowe zastosowania folii aluminiowej w opakowaniach
Folia aluminiowa pojawia się w wyjątkowo szerokiej gamie formatów opakowań na rynkach konsumenckich, przemysłowych, farmaceutycznych i gastronomicznych. Możliwość laminowania, formowania, drukowania, wytłaczania i uszczelniania sprawia, że jest to jedno z najbardziej wszechstronnych podłoży barierowych dostępnych dla inżynierów zajmujących się pakowaniem.
Elastyczne woreczki i saszetki z laminatu
Folia aluminiowa do pakowania jest najczęściej wykorzystywana jako środkowa warstwa barierowa w wielowarstwowych strukturach laminatów, takich jak PET/AL/PE, PET/AL/CPP i BOPP/AL/PE. Laminaty te są przekształcane w torebki stojące, saszetki płaskie, opakowania na poduszki i opakowania typu „form-fill-seal” do takich produktów, jak kawa, herbata, preparaty dla niemowląt w proszku, przyprawy, zupy w proszku i suplementy diety. Warstwa folii w tych konstrukcjach zapewnia absolutną barierę dla tlenu i wilgoci, która zapewnia trwałość tych produktów mierzoną w miesiącach lub latach, a nie dniach czy tygodniach.
Opakowanie blistrowe farmaceutyczne
W opakowaniach farmaceutycznych folię aluminiową stosuje się jako materiał pokrywający opakowania blistrowe, gdzie jest ona zgrzewana na termoformowanych wnękach z PVC, PVDC lub PP zawierających tabletki lub kapsułki. Opakowania blistrowe z folii formowanej na zimno – gdzie sama folia jest głęboko tłoczona w celu utworzenia wnęki przy użyciu folii ze stopu 8021 O – zapewnia najwyższy poziom ochrony leku dostępny w opakowaniach stałych. Agencje regulacyjne, w tym FDA i Europejska Agencja Leków (EMA), wymagają potwierdzonej skuteczności bariery dla produktów leczniczych wrażliwych na wilgoć i tlen, a systemy blistrów na bazie folii aluminiowej są standardowym rozwiązaniem zapewniającym zgodność.
Folie do przykrywania tacek i kubków
Zgrzewane na gorąco folie pokrywające laminowane PE, PP lub zdzieralnymi powłokami uszczelniającymi służą do uszczelniania tac aluminiowych, tac plastikowych, szklanych słoików i kubków na mleko. Pokrywki do jogurtów, opakowania po maśle, pokrywki do margaryny i uszczelki do tacek z gotowymi daniami – wszystkie opierają się na konstrukcjach pokryw z folii aluminiowej. Folia stanowi niezbędną barierę, a warstwa uszczelniająca zapewnia spójne, hermetyczne połączenie z kołnierzem pojemnika. Zdzieralne preparaty uszczelniające są przeznaczone do zastosowań konsumenckich, w których użytkownik musi czysto otworzyć opakowanie bez użycia narzędzi.
Folia do użytku domowego i gastronomicznego
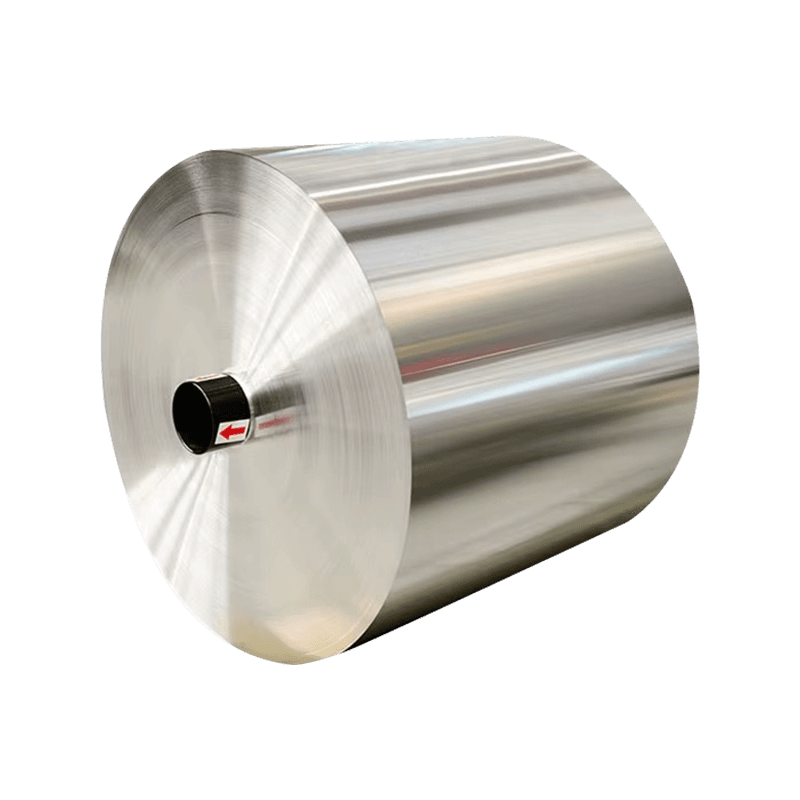
Folia do użytku domowego – zwykle 10–20 mikronów stopu 8011-O – jest używana do owijania, przykrywania, gotowania, grillowania i przechowywania żywności w zamrażarce. W usługach gastronomicznych i cateringu stosuje się większe grubości (20–40 mikronów) w przypadku pojemników, tac i opakowań półsztywnych, gdzie folia musi utrzymać swój kształt pod ciężarem zawartości żywności. Zastosowania te odpowiadają za znaczną część światowego zużycia folii aluminiowej i reprezentują formę produktu najbardziej znaną konsumentom końcowym, mimo że laminowanie przemysłowe stanowi kategorię o wyższym całkowitym zużyciu tonażu.
Kluczowe parametry jakościowe przy pozyskiwaniu folii aluminiowej
Dla odbiorców przemysłowych zaopatrujących się w folię aluminiową do laminowania lub przetwarzania, niezbędna jest ocena jakości wykraczająca poza podstawową grubość i specyfikację stopu. Poniższe parametry bezpośrednio wpływają na jakość laminowania, integralność bariery i wydajność linii produkcyjnej.
- Liczba otworków: Dziury w folii to mikroskopijne perforacje, które pogarszają działanie bariery. Normy branżowe określają maksymalną dopuszczalną liczbę porów na metr kwadratowy — zazwyczaj mniej niż 1 porów na m² w przypadku folii o grubości 7 mikronów i zero w przypadku folii o grubości 9 mikronów w zastosowaniach farmaceutycznych. Zawsze żądaj od dostawców raportów z testów otworkowych.
- Zwilżalność powierzchni: Powierzchnia folii musi mieć odpowiednią energię powierzchniową (zwykle powyżej 32 dyn/cm), aby uzyskać odpowiednią przyczepność z klejami i farbami do laminacji. Poproś o certyfikat testu dyne i sprawdź, czy obróbka powierzchni jest spójna na całej szerokości rolki.
- Jednorodność grubości: Zmiany grubości na szerokości rolki lub na jej długości powodują nieregularności naprężenia podczas laminowania i drukowania. Określ maksymalne zakresy tolerancji grubości — zwykle ± 6% dla gatunków opakowaniowych — i poproś o dane dotyczące profilu grubości z walcowni.
- Poziom pozostałości oleju: Smary rolkowe pozostające na powierzchni folii po produkcji mogą zakłócać wiązanie klejowe. Określ maksymalny poziom oleju resztkowego (zwykle poniżej 5 mg/m²) i potwierdź, że proces odtłuszczania stosowany przez dostawcę folii spełnia wymagania Twojego systemu kleju do laminowania.
- Zgodność z kontaktem z żywnością: W przypadku zastosowań związanych z bezpośrednim lub pośrednim kontaktem z żywnością wymagana jest dokumentacja zgodności z rozporządzeniem UE 1935/2004, FDA 21 CFR 177 i, w stosownych przypadkach, szczegółowymi przepisami krajowymi. Folia farmaceutyczna musi dodatkowo spełniać standardy farmakopei i wymagania stabilności ICH Q1A.
- Geometria rolki i specyfikacje rdzenia: Nierówna szerokość rolki, teleskopowość lub nieprawidłowa średnica wewnętrzna rdzenia powoduje zacięcia, pęknięcia wstęgi i przestoje na liniach laminujących i przetwarzających. Określ średnicę rdzenia, limity ciężaru rolki i napięcie wiatru, aby dopasować je do swojego sprzętu.
Zrównoważony rozwój i recykling opakowań z folii aluminiowej
Aluminium to jeden z najbardziej nadających się do recyklingu materiałów – można go poddawać recyklingowi w nieskończoność bez utraty jakości, a recykling aluminium wymaga jedynie około 5% energii potrzebnej do wytworzenia pierwotnego aluminium z rudy boksytu. Ta wewnętrzna zdolność do recyklingu sprawia, że folia aluminiowa jest jednym z materiałów opakowaniowych bardziej przyjaznych dla środowiska, jeśli jest skutecznie zbierana i poddawana recyklingowi.
Głównym wyzwaniem związanym z recyklingiem folii aluminiowej nie jest sam materiał, ale infrastruktura zbiórki i złożoność formatu. Folia gospodarcza z czystego aluminium jest powszechnie akceptowana w programach recyklingu przy krawężnikach w wielu krajach, pod warunkiem, że jest czysta i wolna od zanieczyszczeń żywności. Jednakże folii aluminiowej laminowanej foliami polimerowymi – podobnie jak w przypadku struktur PET/AL/PE – nie można przetwarzać w standardowych strumieniach recyklingu aluminium, ponieważ warstwy polimeru zanieczyszczają stopiony materiał. Te wielomateriałowe konstrukcje wymagają recyklingu chemicznego, odzyskiwania energii pirolizy lub specjalistycznych programów zbiórki przemysłowej, aby nie składować ich na wysypiskach.
Kilka inicjatyw branżowych rozwija rozwiązania w zakresie zamkniętego obiegu odpadów laminatów foliowych, a niektórzy przetwórcy opakowań oferują obecnie programy recyklingu laminatów foliowych poprodukcyjnych w ramach usług zrównoważonego rozwoju. W przypadku marek oceniających opakowania z folii aluminiowej zrównoważona ocena cyklu życia – taka, która uwzględnia korzyści związane z wydłużeniem okresu przydatności do spożycia, redukcję marnotrawienia żywności i potencjał recyklingu na dalszych etapach – zazwyczaj przedstawia dokładniejszy obraz środowiska niż jednometryczne porównanie możliwości recyklingu z alternatywami polimerowymi.
Praktyczne wytyczne dotyczące przechowywania i obchodzenia się z przemysłowymi rolkami folii
Utrzymanie jakości rolek folii aluminiowej od momentu dostawy aż po wykorzystanie produkcyjne wymaga przestrzegania spójnych praktyk przechowywania i obchodzenia się z nią. Folia jest materiałem precyzyjnym wymiarowo, wrażliwym na powierzchnię, który może ulec uszkodzeniu w wyniku narażenia na czynniki środowiskowe, naprężenia mechaniczne lub niewłaściwe warunki przechowywania.
- Kontrola temperatury i wilgotności: Rolki folii przechowywać w temperaturze 15–25°C i wilgotności względnej poniżej 60%. Wysoka wilgotność sprzyja utlenianiu powierzchni i tworzeniu się białej rdzy na powierzchni folii, co zmniejsza siłę wiązania kleju podczas laminowania.
- Zapobieganie kondensacji: Nigdy nie należy przenosić rolek folii bezpośrednio z zimnego magazynu do ciepłego obszaru produkcyjnego bez zapewnienia odpowiedniego czasu na aklimatyzację. Różnice temperatur powodują kondensację na powierzchni folii, co powoduje zaburzenia przyczepności laminatu i plamy korozyjne.
- Przechowywanie pionowe: Rolki należy przechowywać w pozycji pionowej na rdzeniach, nigdy ułożone poziomo, aby zapobiec uszkodzeniu krawędzi i deformacji rolek, które powodują problemy ze śledzeniem wstęgi na liniach produkcyjnych.
- Opakowanie ochronne: Przechowuj rolki folii w oryginalnym opakowaniu chroniącym przed wilgocią aż do bezpośrednio przed użyciem. Jeśli produkcja została przerwana na dłużej niż kilka godzin w wilgotnym środowisku, należy ponownie owinąć częściowo zużyte rolki.
- Zarządzanie zapasami FIFO: Wprowadź ścisłą rotację „pierwsze weszło, pierwsze wyszło”, aby mieć pewność, że folia będzie używana w zalecanym przez dostawcę okresie przydatności do spożycia, zwykle 12–18 miesięcy od daty produkcji, zanim jakość powierzchni lub właściwości przyczepności pogorszą się.
Polecane artykuły
Powiązane produkty
-
-
Ultracienka folia aluminiowa 8011-O, stop Al-Fe-Si, zawiera niewielką ilość pierwiastków żelaza i...
See Details -
Zgrzewalna folia BOPP to udoskonalenie wprowadzone przez DINGHE na bazie folii BOPP. Zachowując z...
See Details -
Zgrzewalna folia PET różni się od tradycyjnej folii PET. Zachowując doskonałe właściwości samego ...
See Details -
FSK: W tym produkcie zastosowano kompozytową strukturę folii aluminiowej i papieru kraft, a dzięk...
See Details -
Folia laminowana z tkaniny AL/włókna szklanego to folia o bardzo wysokich parametrach kosztowych,...
See Details

