Folia laminowana AL/PET to wysokowydajna folia kompozytowa łącząca metaliczną barierę z folii alu...
See Details
PL

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Czym dokładnie jest folia laminowana AL/włóknina i dlaczego jest stosowana w tak wielu branżach?
Czym dokładnie jest folia laminowana AL/włóknina i dlaczego jest stosowana w tak wielu branżach?
Data: Jun 01, 2026
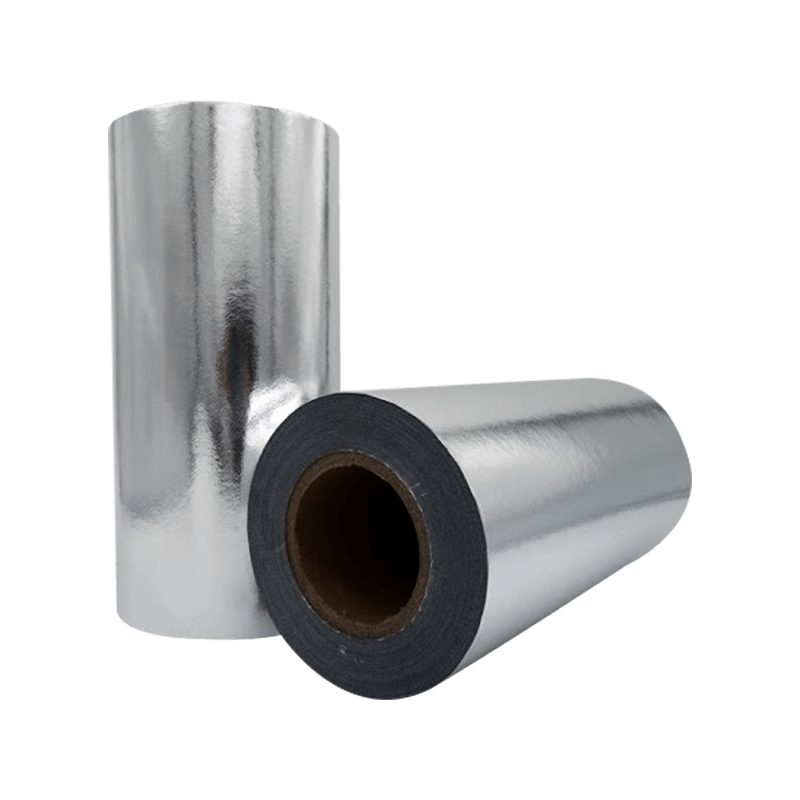
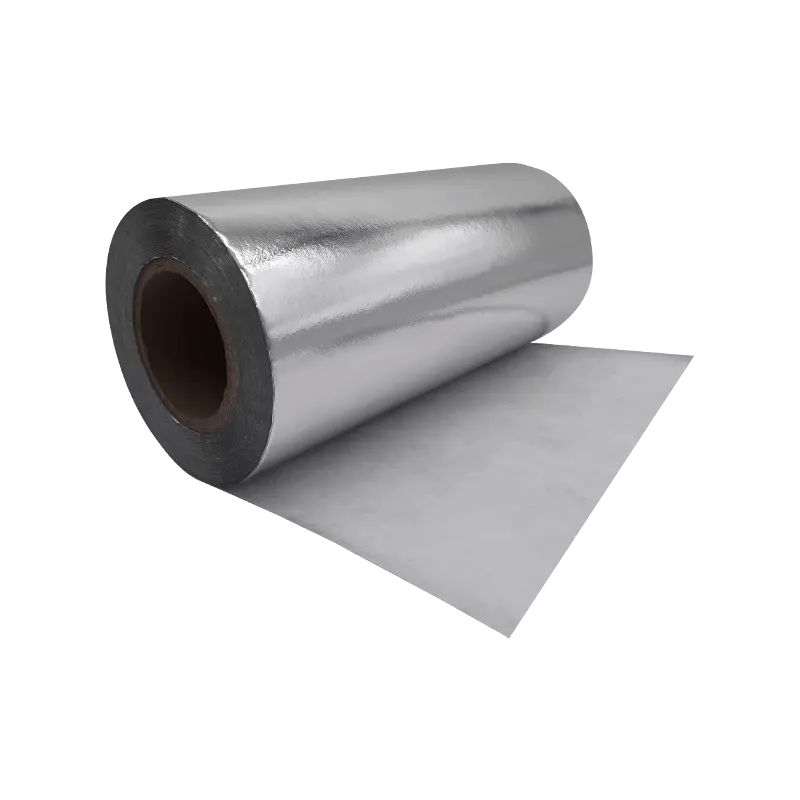
Folia laminowana AL/włóknina to materiał kompozytowy utworzony przez związanie warstwy folii aluminiowej z podłożem z włókniny, tworząc elastyczny arkusz, który łączy w sobie właściwości barierowe i odblaskowe aluminium z wytrzymałością, oddychalnością i stabilnością wymiarową włóknin. To połączenie rozwiązuje podstawowe ograniczenia każdego pojedynczego materiału: sama folia aluminiowa jest podatna na rozdarcie i powstawanie porów pod wpływem naprężeń mechanicznych, podczas gdy same włókniny nie zapewniają znaczącej ochrony przed wilgocią, gazami lub promieniowaniem cieplnym. Razem laminat osiąga poziom wydajności, którego żaden komponent nie jest w stanie osiągnąć niezależnie, dlatego też folia laminowana AL/włóknina stała się standardowym materiałem w zastosowaniach izolacyjnych, opakowaniowych, medycznych i przemysłowych na całym świecie.
Czym właściwie jest folia laminowana AL/włóknina
Oznaczenie „AL” odnosi się do składnika folii aluminiowej — zazwyczaj miękkiej, dostępnej w handlu folii aluminiowej o grubości od 6 mikronów do 25 mikronów, w zależności od wymagań barierowych i elastyczności zastosowania. Składnik włókniny to najczęściej polipropylen typu spunbond (PP), poliester typu spunbond (PET) lub kompozyt typu spunlace o gramaturze od 20 g/m² do 80 g/m² w przypadku standardowych konstrukcji laminowanych. Obie warstwy są łączone poprzez laminowanie klejowe, zgrzewanie lub powlekanie przez wytłaczanie, tworząc jednolity arkusz, który zachowuje się mechanicznie jak tekstylia, zapewniając jednocześnie nieprzepuszczalność powierzchni folii metalowej.
Laminat może być wytwarzany jako dwuwarstwowa konstrukcja AL/włóknina lub jako wielowarstwowy kompozyt zawierający dodatkowe folie – takie jak polietylen (PE) lub polipropylen (PP) – na jednej lub obu stronach zewnętrznych w celu zwiększenia zgrzewalności, odporności na wilgoć po stronie tkaniny lub dodatkowej odporności na przebicie. Konstrukcje trójwarstwowe łączące folię PE, folię aluminiową i włókninę są szczególnie powszechne w zastosowaniach okładzin izolacyjnych i paroizolacji, gdzie zewnętrzna warstwa PE zapewnia odporność na warunki atmosferyczne, a wewnętrzna strona włókniny zapewnia stabilność wymiarową i łatwość nakładania kleju podczas instalacji.
Powstały kompozyt charakteryzuje się wyraźnie odmiennym wyglądem i dłonią z każdej strony: aluminiowa powierzchnia wierzchnia ma jasną, odblaskową metaliczną powierzchnię, podczas gdy powierzchnia włókninowa ma miękki, matowy wygląd tkaniny o teksturze włókien. Ta asymetria jest ważna funkcjonalnie — w wielu zastosowaniach powierzchnia aluminiowa jest zorientowana tak, aby odbijała ciepło promieniowania lub zapewniała barierę dla pary, podczas gdy powierzchnia włókninowa jest łączona, przyklejana lub zszywana z sąsiednimi materiałami w zespole.
Kluczowe właściwości fizyczne i funkcjonalne
Profil wydajności folii laminowanej AL/włókniny jest określony przez łączny udział jej składników aluminiowych i włókninowych. Zrozumienie tych właściwości indywidualnie i w połączeniu wyjaśnia, dlaczego ten materiał jest zalecany do tak szerokiego zakresu wymagających zastosowań.
Wydajność bariery
Folia aluminiowa o grubości powyżej około 9 mikronów zapewnia niemal idealną barierę dla pary wodnej, tlenu, światła i związków aromatycznych — osiągając współczynniki przepuszczalności pary wodnej (WVTR) poniżej 0,01 g/m²/dzień i współczynniki przepuszczalności tlenu (OTR) skutecznie na poziomie zera w standardowych warunkach testowych. Te wartości barierowe należą do najwyższych osiągalnych w elastycznej postaci materiału, przekraczając o kilka rzędów wielkości folie metalizowane (które osadzają tylko 40–80 nm par aluminium na podłożu polimerowym). Włókninowy podkład zachowuje tę barierę podczas obsługi mechanicznej, zapobiegając marszczeniu się folii i powstawaniu porów, które są głównym powodem awarii w zastosowaniach niepodpartej folii aluminiowej.
Odbicie i odporność termiczna
Jasne powierzchnie aluminiowe odbijają 95% do 97% padającego ciepła promieniowania, dzięki czemu laminat AL/włóknina stanowi skuteczną barierę dla promieniowania, gdy aluminiowa powierzchnia czołowa jest skierowana w stronę źródła ciepła ze szczeliną powietrzną wynoszącą co najmniej 19 mm po stronie odbijającej. W zastosowaniach do izolacji budynków ten współczynnik odbicia promieniowania jest głównym mechanizmem wydajności cieplnej — materiał nie działa jako izolator masowy w taki sposób, w jaki robią to maty z włókna szklanego lub płyty piankowe, ale raczej zmniejsza zyski lub straty ciepła przez dachy, ściany i podłogi, odbijając długofalowe promieniowanie podczerwone, a nie je pochłaniając. Podłoże z włókniny nie wpływa znacząco na współczynnik odbicia światła, o ile powierzchnia aluminiowa pozostaje czysta i nieuszkodzona.
Wytrzymałość mechaniczna i odporność na rozdarcie
Wytrzymałość na rozciąganie i odporność na rozdarcie laminatów AL/włókninowych zależy przede wszystkim od składu włókniny. Włókniny PP typu spunbond o gramaturze 40–60 g/m² zapewniają wytrzymałość na rozciąganie 150–300 N/5 cm w kierunku maszyny i 100–250 N/5 cm w kierunku poprzecznym, przy wydłużeniu przy zerwaniu od 40% do 80%. Daje to laminatowi wystarczającą plastyczność, aby dopasowywał się do nierównych powierzchni podczas instalacji bez rozrywania, podczas gdy aluminiowa powierzchnia wierzchnia zapewnia sztywność, która jest odporna na zwiotczenie lub odkształcenie pod własnym ciężarem na różnych rozpiętościach spotykanych w zastosowaniach do okładów budynków lub izolacji kanałów. Wartości wytrzymałości na rozdarcie Elmendorfa dla typowych konstrukcji z AL/włókniny wahają się od 800 mN do 2500 mN i są odpowiednie dla procesów montażu mechanicznego, w tym zszywania, przybijania gwoździami i mocowania taśmą.
Poniżej przedstawiono porównawczy przegląd kluczowych zakresów właściwości standardowych konstrukcji z folii laminowanej AL/włókniny:
| Własność | Typowa wartość/zakres | Norma testowa |
|---|---|---|
| Całkowita masa podstawowa | 60–180 g/m² | ISO536 |
| WVTR (38°C / 90% wilgotności względnej) | < 0,02 g/m²/dzień | ASTM E96 |
| Odbicie światła słonecznego (twarz AL) | 95%–97% | ASTM C1371 |
| Wytrzymałość na rozciąganie (MD) | 150–350 N/5 cm | ISO 1924 |
| Emisyjność (twarz AL) | 0,03–0,05 | ASTM C1371 |
| Zakres temperatury roboczej | -40°C do 120°C | Specyfikacja producenta |
Podstawowe zastosowania w różnych branżach
Kombinacja właściwości folii laminowanej AL/włókniny – wysoka wydajność barierowa, współczynnik odbicia promieniowania, trwałość mechaniczna i lekka elastyczność – stawia ją jako materiał funkcjonalny w niezwykle szerokim zakresie gałęzi przemysłu. Każda aplikacja wykorzystuje określony podzbiór tych właściwości w innym kontekście operacyjnym.
- Okładzina izolacyjna budynku: Laminat AL/włóknina jest standardowym materiałem wierzchnim na matach z włókna szklanego, rolkach wełny mineralnej i produktach izolacyjnych z płyt piankowych stosowanych w ścianach, dachach i podłogach. Aluminiowa powierzchnia wierzchnia odbija ciepło promieniowania i działa jako środek opóźniający parowanie, podczas gdy włókninowy nośnik przylega adhezyjnie do rdzenia izolacyjnego i zapewnia odporność na rozdarcie podczas cięcia i montażu zszywek. Okładziny FSK (folia-scrim-kraft) stanowią odmianę tej konstrukcji, w której wzmacniająca siatka szklana jest wbudowana pomiędzy aluminium a podłoże z papieru kraft w celu zwiększenia odporności na rozdarcie w zastosowaniach do izolacji kanałów.
- Owijka i wykładzina kanału HVAC: Elastyczne systemy izolacji kanałów wykorzystują laminat AL/włókninę jako zewnętrzną warstwę paroizolacyjną, chroniąc warstwę izolacyjną z wełny mineralnej lub włókna szklanego przed przenikaniem wilgoci i zapewniając łatwą do czyszczenia, trwałą powierzchnię zewnętrzną. Aluminiowa powierzchnia czołowa zapobiega tworzeniu się kondensacji na powierzchni kanałów w wilgotnym środowisku, a włókninowe podłoże wytrzymuje wielokrotne zginanie występujące podczas instalacji systemu kanałów bez rozwarstwiania.
- Opakowania elastyczne do żywności i farmaceutyków: Wielowarstwowe laminaty zawierające folię aluminiową połączoną z podłożami z włókniny lub tkaniny są stosowane w torebkach retortowych, torebkach stojących i pokrywach opakowań blistrowych, gdzie wymagane jest połączenie właściwości barierowych, odporności na przebicie i zgrzewalności (zapewnionej przez warstwę wewnętrzną z PE lub PP). Włóknina zapewnia integralność strukturalną, która zapobiega przekłuwaniu folii podczas napełniania, uszczelniania i rozprowadzania.
- Odzież ochronna i awaryjne koce termiczne: Lekkie laminaty AL/włókniny są stosowane w jednorazowych kombinezonach ochronnych, kocach ratunkowych i odzieży chroniącej przed promieniowaniem cieplnym dla pracowników przemysłowych. Aluminiowa powierzchnia czołowa odbija promieniowanie podczerwone emitowane przez ciało w zastosowaniach z kocami ratunkowymi, zmniejszając utratę ciepła w scenariuszach ryzyka hipotermii. Podłoże z włókniny zapewnia odporność na zadrapania i rozdarcia niezbędną w przypadku produktów do noszenia, a także wystarczającą oddychalność, aby zapobiec nadmiernemu gromadzeniu się wilgoci w zastosowaniach odzieżowych.
- Osłony rolnicze i ogrodnicze: Odblaskowe AL/włókniny okrywowe i folie do ochrony roślin służą do kontrolowania temperatury gleby, tłumienia wzrostu chwastów i odbijania fotosyntetycznie aktywnego promieniowania w górę do koron upraw. Podłoże z włókniny zapewnia wystarczającą porowatość do wymiany gazowej i penetracji wody, podczas gdy aluminiowa powierzchnia licowa zarządza obciążeniem cieplnym promieniowania słonecznego na powierzchni gleby.
- Samochodowa osłona termiczna: Osłony termiczne pod maską i pod nadwoziem w pojazdach wykorzystują laminaty AL/włókniny w celu ochrony elementów wrażliwych na temperaturę przed układem wydechowym i ciepłem promieniowania silnika. Połączenie współczynnika odbicia, lekkości i elastyczności umożliwia formowanie tych osłon w celu uzyskania złożonych geometrii podczas montażu pojazdu.
Jak produkowana jest folia laminowana AL/włóknina
Produkcja folii laminowanej AL/włókniny to proces przetwarzania, który łączy wstępnie wyprodukowaną folię aluminiową i rolki włókniny w jednolity kompozyt przy użyciu jednej z trzech podstawowych technologii łączenia: laminowania na sucho, laminowania na mokro lub laminowania przez wytłaczanie. Wybór metody klejenia zależy od wymaganej siły wiązania, zakresu temperatur końcowego zastosowania, potrzeby przetwarzania bez rozpuszczalników i wymagań dotyczących szybkości produkcji.
Laminowanie na sucho
W przypadku laminowania na sucho – najpowszechniej stosowanej metody w przypadku konstrukcji AL/włókniny – klej na bazie rozpuszczalnika lub wody nakłada się na powierzchnię folii aluminiowej za pomocą głowicy powlekającej wklęsłej lub przecinkowej, zazwyczaj przy gramaturze powłoki od 2 do 5 g/m² w stanie suchym. Pokryta folia przechodzi przez suszarkę w temperaturze 60°C do 100°C w celu odparowania rozpuszczalnika nośnego lub wody, pozostawiając suchą, lepką warstwę kleju. Folia aluminiowa i włóknina są następnie łączone pod ciśnieniem dociskowym w stacji laminowania, a kompozyt nawijany jest na rolkę wzorcową. Po okresie utwardzania trwającym od 24 do 72 godzin w kontrolowanej temperaturze i wilgotności, podczas którego klej osiąga ostateczną wytrzymałość usieciowania, rolka wzorcowa jest cięta na stację do cięcia wzdłużnego do gotowych szerokości. Laminowanie na sucho pozwala uzyskać połączenia o wytrzymałości na odrywanie zwykle w zakresie od 1,5 do 4,0 N/15 mm, odpowiedniej dla większości zastosowań izolacyjnych, opakowaniowych i odzieżowych.
Laminowanie wytłaczane
Laminowanie przez wytłaczanie polega na wprowadzeniu stopionego polimeru — najczęściej polietylenu o małej gęstości (LDPE) w temperaturze od 280°C do 320°C — pomiędzy folię aluminiową a podłoża z włókniny, gdy zbiegają się one w chwycie walca dociskowego i walca chłodzącego. Stopiony polimer działa jednocześnie jako środek wiążący i jako dodatkowa warstwa funkcjonalna, przyczyniając się do zgrzewania lub zwiększonej odporności na wilgoć gotowego laminatu. Laminowanie przez wytłaczanie jest preferowane, gdy wymagana jest trójwarstwowa konstrukcja z PE/AL/włókniny, ponieważ umożliwia ona wytwarzanie kompozytu w jednym przejściu, a nie wymaga kolejnych etapów laminowania. Można osiągnąć prędkość linii od 150 do 400 metrów na minutę, co sprawia, że laminowanie przez wytłaczanie jest opcją o wyższej wydajności w przypadku laminatów towarowych o dużej objętości.
Parametry kontroli jakości w produkcji laminatów
Stała jakość laminatu wymaga ciągłego monitorowania kilku parametrów procesu podczas całej produkcji. Krytyczne punkty kontrolne obejmują:
- Jednorodność masy powłoki klejącej na całej szerokości wstęgi — różnice większe niż ± 10% zazwyczaj powodują widoczne różnice w sile wiązania w gotowym laminacie
- Nacisk i temperatura docisku w miejscu laminowania — niewystarczający docisk powoduje powstawanie niezwiązanych obszarów; Nadmierna temperatura może uszkodzić wrażliwe na ciepło podłoża z włókniny
- Kontrola naprężenia wstęgi na obu rozwijających się podłożach – brak równowagi naprężenia pomiędzy folią a wstęgami włókniny powoduje zwijanie się, marszczenie i błędy pasowania w drukowanych konstrukcjach
- Testowanie wytrzymałości na odrywanie na próbkach pobieranych w regularnych odstępach czasu – zazwyczaj co 500 do 1000 metrów produkcji – w celu sprawdzenia utwardzania kleju i integralności wiązania
- Inspekcja otworkowa przy użyciu systemów wykrywania światła przechodzącego – ma kluczowe znaczenie w zastosowaniach związanych z opakowaniami farmaceutycznymi i spożywczymi, gdzie wymagania dotyczące integralności bariery są określone przy zerowej wykrywalności otworków na metr kwadratowy
Gotowe laminaty są zazwyczaj dostarczane w postaci rolek na rdzeniach papierowych lub plastikowych, o szerokości rolek od 500 mm do 2000 mm i długości rolek od 500 m do 5000 m, w zależności od gramatury konstrukcji. Cięcie na szerokość określoną przez klienta jest wykonywane jako ostatni etap konwersji przed wysyłką, z tolerancją wymiarową wynoszącą ± 1 mm w przypadku standardowej szerokości szczeliny w większości specyfikacji konwerterów.
Wybór odpowiedniej konstrukcji z laminatu AL/włókniny dla Twojego zastosowania
Przy wielu dostępnych rodzajach podłoża włókninowego, grubościach folii aluminiowej, metodach łączenia i opcjonalnych dodatkowych warstwach, określenie prawidłowej konstrukcji laminatu AL/włókniny wymaga dopasowania parametrów materiału do wymagań zastosowania, a nie domyślnego produktu standardowego. Poniższe uwagi skutecznie kierują procesem selekcji.
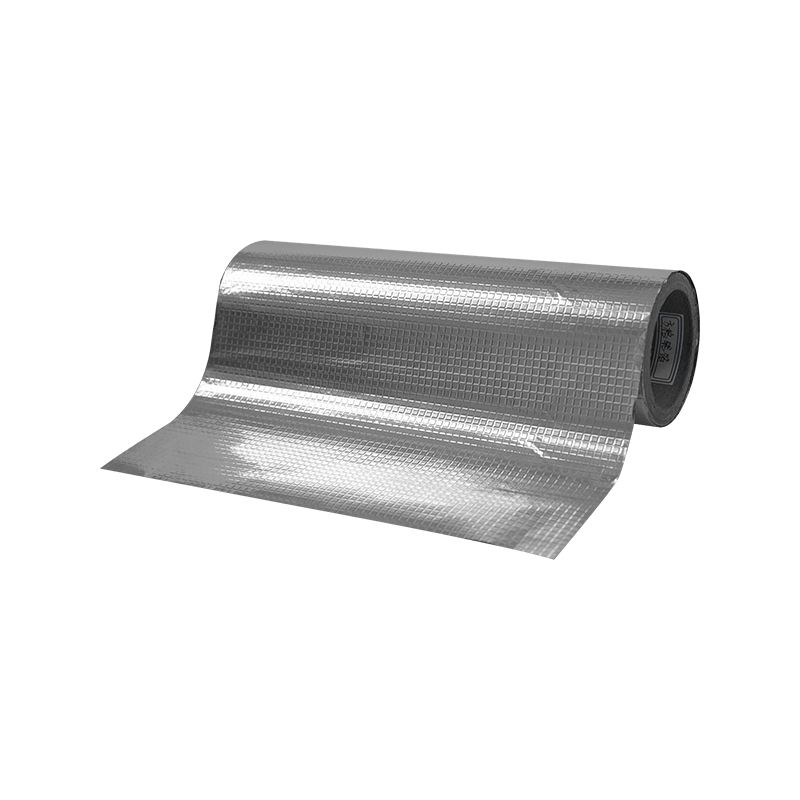
W przypadku okładzin izolacyjnych i okładów budowlanych, gdzie głównym wymaganiem mechanicznym jest odporność na rozdarcie podczas montażu zszywek, włóknina PP typu spunbond o gramaturze 40–50 g/m² w połączeniu z folią aluminiową o grubości 9–12 mikronów poprzez laminowanie na sucho zapewnia optymalną równowagę pomiędzy łatwością obsługi i wydajnością barierową przy ekonomicznych kosztach. Tam, gdzie wymagana jest wyższa odporność na rozdarcie – np. w izolacji kanałów komercyjnych lub paroizolacjach w małych przestrzeniach – odpowiednią ścieżką modernizacji jest konstrukcja wzmocniona siatką lub cięższa włóknina o gramaturze 60–80 g/m².
W przypadku opakowań elastycznych wymagających hermetycznych zgrzewów konieczna jest trójwarstwowa konstrukcja ze zgrzewalną wewnętrzną warstwą PE lub CPP, a grubość folii aluminiowej powinna wynosić co najmniej 9 mikronów, aby zapewnić barierę pozbawioną dziur po naprężeniach zginających podczas napełniania i zamykania torebki. W przypadku odzieży ochronnej i koców ratunkowych, gdzie najważniejsza jest waga opakowania i zasłona, cieńsza folia aluminiowa o grubości 6–7 mikronów w połączeniu z lekką włókniną typu spunbond o gramaturze 20–30 g/m² minimalizuje całkowitą gramaturę, zachowując jednocześnie współczynnik odbicia światła i właściwości barierowe niezbędne dla funkcjonowania produktu.
Polecane artykuły
Powiązane produkty
-
-
Folia laminowana AL/włóknina to ekonomiczny materiał kompozytowy, który łączy w sobie właściwości...
See Details -
FSK: W tym produkcie zastosowano kompozytową strukturę folii aluminiowej i papieru kraft, a dzięk...
See Details -
Folia laminowana z tkaniny AL/włókna szklanego to folia o bardzo wysokich parametrach kosztowych,...
See Details -
Folia laminowana AL/BOPP to folia kompozytowa powstająca w wyniku laminowania folii aluminiowej d...
See Details -
Ta dwuwarstwowa struktura znacznie poprawia właściwości barierowe, trwałość i opłacalność w porów...
See Details

